Come Sono Realizzate le Lampadine a LED? Una Guida Completa dal Design alla Produzione di Massa
Per i distributori esteri, gli importatori e gli acquirenti OEM/ODM, comprendere come viene prodotto un bulbo a LED non è solo un interesse tecnico: è la base per valutare le capacità di un fornitore, valutare i rischi di qualità e prevedere l'affidabilità delle consegne. In Tecolite, gestiamo lo sviluppo dei bulbi a LED attraverso un flusso di lavoro strutturato e trasparente in otto fasi che garantisce coerenza dal concetto alla spedizione.
Questo articolo delinea ogni fase del nostro processo, i criteri ingegneristici dietro ogni decisione e la documentazione fornita agli acquirenti. Serve come riferimento chiaro per i team di approvvigionamento che valutano la competenza della fabbrica e la stabilità dell'approvvigionamento a lungo termine.
Fase 1 – Definizione del concetto e progettazione ingegneristica
La produzione efficace inizia molto prima che i materiali raggiungano la linea di produzione. La prima fase definisce lo scopo del prodotto, gli obiettivi di prestazione e i vincoli ingegneristici.

Obiettivi di progettazione
Ogni progetto inizia con parametri misurabili:
- Uscita lumen, potenza, efficienza (lm/W)
- Opzioni CCT, obiettivo CRI, tolleranza SDCM
- Angolo del fascio e profilo ottico
- Intervallo di tensione, PF/THD, topologia del driver
- Involucro meccanico e limiti dei materiali
- Aspettative di garanzia (tipicamente 2-5 anni)
Analisi Ingegneristica
I nostri ingegneri meccanici ed elettronici conducono:
- Simulazioni termiche per stimare la temperatura di giunzione in apparecchi chiusi o aperti.
- Modellazione ottica per testare la geometria della lente e la distribuzione del fascio.
- Valutazioni di fattibilità per lo stampaggio, il ritiro di formatura e l'ergonomia dell'assemblaggio.
Queste valutazioni riducono le modifiche al design a valle e garantiscono la conformità ai requisiti di sicurezza IEC/UL fin dal primo giorno.
Consegne agli acquirenti
- Disegni CAD 2D/3D
- BOM preliminare con alternative
- Rapporto di simulazione termica
- Note DFM (Design for Manufacturing)
Questa fase consente ai team di approvvigionamento di valutare se il design è in linea con il posizionamento del marchio e i requisiti di mercato.
Fase 2 – Prototipazione, Validazione e Iterazione Ingegneristica
La prototipazione colma il divario tra design teorico e prestazioni reali. In Tecolite, i prototipi subiscono valutazioni tecniche strutturate prima dell'approvazione per le serie pilota.
Costruzione del prototipo
I primi campioni vengono prodotti tramite:
- Dissipatori di calore o basi fresate a CNC
- Alloggiamenti stampati in 3D per controlli di adattamento e tolleranza
- Driver e schede LED assemblati a mano
Test di validazione
Ogni prototipo viene testato in condizioni operative realistiche:
- Prestazioni termiche (temperatura del case, stima della giunzione del LED)
- Uscita ottica (lumen, CCT, CRI, uniformità del fascio)
- Sicurezza elettrica e EMI
- Prestazioni di sfarfallio (Pst LM, SVM)
- Compatibilità con dimmer comuni (per modelli dimmerabili)
Regolazioni ingegneristiche
I dati di test guidano l'iterazione, come:
- Regolazione dello spessore del MCPCB per ridurre la resistenza termica
- Ribilanciamento della spaziatura dei LED per un profilo del fascio uniforme
- Ottimizzazione della regolazione del driver per obiettivi PF/THD
Questa fase coinvolge tipicamente 2-3 cicli di prototipazione prima del blocco delle specifiche finali.
Documentazione dell'acquirente
- Foto prototipo e dati di test
- Cronologia delle revisioni
- Registro dei problemi tecnici con relative soluzioni
Ciò fornisce ai team di acquisto visibilità prima dell'investimento in attrezzature.
Fase 3 – Qualificazione dei Componenti e Controllo della Catena di Approvvigionamento
Le prestazioni della lampadina a LED dipendono fortemente dalla qualità dei componenti. Tecolite mantiene una catena di approvvigionamento rigorosamente controllata con standard di qualificazione definiti.

Binning e qualificazione LED
Valutiamo:
- Dati di test LM-80 per la manutenzione del lumen
- Proiezioni di durata TM-21
- Distribuzione flusso, CCT e bin Vf
- Tolleranza SDCM su lotti multipli
Valutazione del componente del driver
Le metriche chiave includono:
- Efficienza (≥88lm/W tipica)
- Prestazioni di ondulazione e sfarfallio
- Valutazione della protezione da sovratensioni
- Comportamento di derating termico
Controllo Qualità in Ingresso (IQC)
I componenti critici subiscono:
- Ispezione visiva
- Misurazione elettrica
- Campionamento casuale con grafici di controllo SPC
- Registrazione tracciabilità lotto
Documentazione Fornita agli Acquirenti
- Elenco dei Fornitori Approvati
- Registri di ispezione IQC
- Riepiloghi LM-80/TM-21
- Certificati di Analisi per lotti chiave
Ciò garantisce stabilità a lungo termine attraverso cicli di produzione ripetuti.
Fase 4 – Processo SMT e Costruzione Modulo LED
La SMT (Tecnologia a Montaggio Superficiale) è centrale per la qualità delle lampadine LED. Profili di rifusione controllati e ispezione AOI minimizzano i tassi di fallimento.
Passaggi di Produzione
- Stampa della pasta saldante con tolleranza di volume ±10%
- Pick-and-place con precisione di posizionamento ±0,1 mm
- Saldatura a rifusione con curva termica controllata
- Ispezione AOI per saldature e polarità
- Test funzionale per array LED
Controlli di processo
- Temperatura di rifusione: 235–245°C
- Protezione ESD: <100V carica superficiale
- Tolleranza di planarità del substrato di rame: ≤0,7mm
Assemblaggio del modulo LED
I LED sono montati, collegati e interfacciati termicamente ai MCPCB per una dissipazione ottimale del calore.
Risultati per l'acquirente
- Registri del profilo di rifusione
- Rapporti sui difetti AOI
- Tracciabilità del lotto SMT
Questo dà agli acquirenti la certezza che i moduli siano stabili e uniformi.
Fase 5 – Integrazione del driver e assemblaggio dell'alloggiamento
In questa fase, i componenti meccanici ed elettrici vengono combinati per formare una lampadina LED completamente funzionale.
Assemblaggio del driver
I driver sono:
- Incapsulato o fissato meccanicamente
- Ispezionato per la qualità della saldatura
- Testato per robustezza ai sovratensioni e resistenza all'isolamento
Assemblaggio dell'alloggiamento meccanico
I componenti dell'alloggiamento sono:
- Stampaggio a iniezione con ritiro controllato
- Montato sui moduli LED
- Sigillato mediante saldatura ultrasonica o meccanismi a vite
Controlli termici e meccanici
- Copertura TIM (Materiale di Interfaccia Termica)
- Verifica della coppia di serraggio
- Conformità alle distanze di isolamento e di fuga
Ciò garantisce resistenza meccanica e affidabilità a lungo termine.
Documentazione per gli acquirenti
- Istruzioni di lavoro per l'assemblaggio
- Rapporti di misurazione della coppia
- Finalizzazione della distinta base
Fase 6 – Test Ottici, Elettrici e di Affidabilità
Questo è il fulcro della garanzia di qualità di Tecolite. Ogni lotto viene sottoposto a una completa validazione ottica ed elettrica.

Test ottici
Eseguito utilizzando sfere integratrici e goniometri:
- Flusso luminoso
- CCT e CRI
- Distribuzione dell'angolo del fascio
- Consistenza SDCM
Test elettrici
Eseguito utilizzando attrezzature certificate:
- PF (≥0,9 per la maggior parte dei modelli)
- THD (≤15%)
- Immunità ai sovratensioni (1–2 kV a seconda del mercato)
- Test di isolamento Hi-pot
Test di affidabilità e stress
- Test di burn-in per 2–4 ore
- Test di stabilizzazione termica in camere controllate
- Test di fluttuazione della tensione
- Test della matrice dimmer per compatibilità
Documentazione fornita
- Rapporto fotometrico LM-79
- Riepilogo test elettrici
- Registri dei test di affidabilità
Fase 7 – Imballaggio, Etichettatura e Ispezione Finale
L'imballaggio deve proteggere il prodotto durante la spedizione globale, presentando al contempo una chiara identità di marca.

Processo di Imballaggio
- Validazione tramite test di caduta
- Simulazione di vibrazione
- Controllo di conformità delle etichette (CE/UKCA/UL secondo necessità)
- Assegnazione codice a barre e tracciabilità
Ispezione QA Finale
Viene eseguita l'ispezione AQL (livello II):
- Ispezione visiva
- Test di funzionalità
- Verifica della sicurezza
Consegne per l'Acquirente
- Rapporti di ispezione finale
- Foto dell'imballaggio
- Piano di disposizione dei pallet
Fase 8 – Spedizione, Documentazione e Supporto Post-Consegna
La spedizione è gestita con trasparenza per evitare ritardi per gli acquirenti esteri.
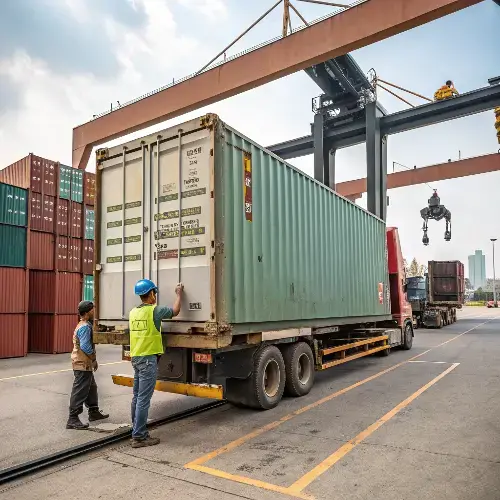
Preparazione Logistica
- CI, PL e lista di imballaggio
- BL o AWB
- COA per registri di qualità
- Codice HS e conformità doganale
Supporto Post-Spedizione
- Supporto per la validazione del Primo Articolo
- Procedure di gestione RMA
- Assistenza tecnica per dubbi sull'installazione
Ciò garantisce una logistica prevedibile e una cooperazione stabile a lungo termine.
Conclusione
Una produzione affidabile di lampadine a LED richiede procedure disciplinate, documentazione trasparente e un controllo stabile dei processi. Il framework a otto fasi di Tecolite offre agli acquirenti visibilità e fiducia—dalla concezione e validazione ingegneristica all'assemblaggio, ai test e alla spedizione finale.
Controllando ogni dettaglio, riduciamo i rischi, preveniamo la variabilità e garantiamo prestazioni costanti in ogni lotto. Per distributori, grossisti e partner OEM/ODM, questo processo è la base di un approvvigionamento affidabile e di una stabilità di partnership a lungo termine.